Yaodong Machinery se enorgullece de presentar soluciones líderes en la industria para la impresión automatizada, centrándose en la precisión y la eliminación de defectos para fabricantes de envases a nivel mundial.
Introducción
En la producción de serigrafía, incluso variaciones menores en la presión, la viscosidad de la tinta, la tensión de la malla o las condiciones de curado pueden provocar defectos visibles, como bordes borrosos, desalineación de colores, mala adherencia, poros o cobertura desigual de tinta.
Reducir la tasa de defectos no es solo un objetivo de calidad. Afecta directamente el costo de materiales, el rendimiento de producción y la rentabilidad general. Para los fabricantes que imprimen en botellas, frascos, tubos u otros envases, el control de defectos es un factor clave para lograr una producción estable y escalable.
1. Asegurar un tratamiento previo a la impresión adecuado
El tratamiento superficial efectivo es la base de la adherencia de la tinta y uno de los pasos más críticos para reducir defectos.
Procesos comunes de preimpresión:
- Eliminación de polvo electrostática:Elimina el micropolvo que puede causar poros, burbujas o contaminación superficial.
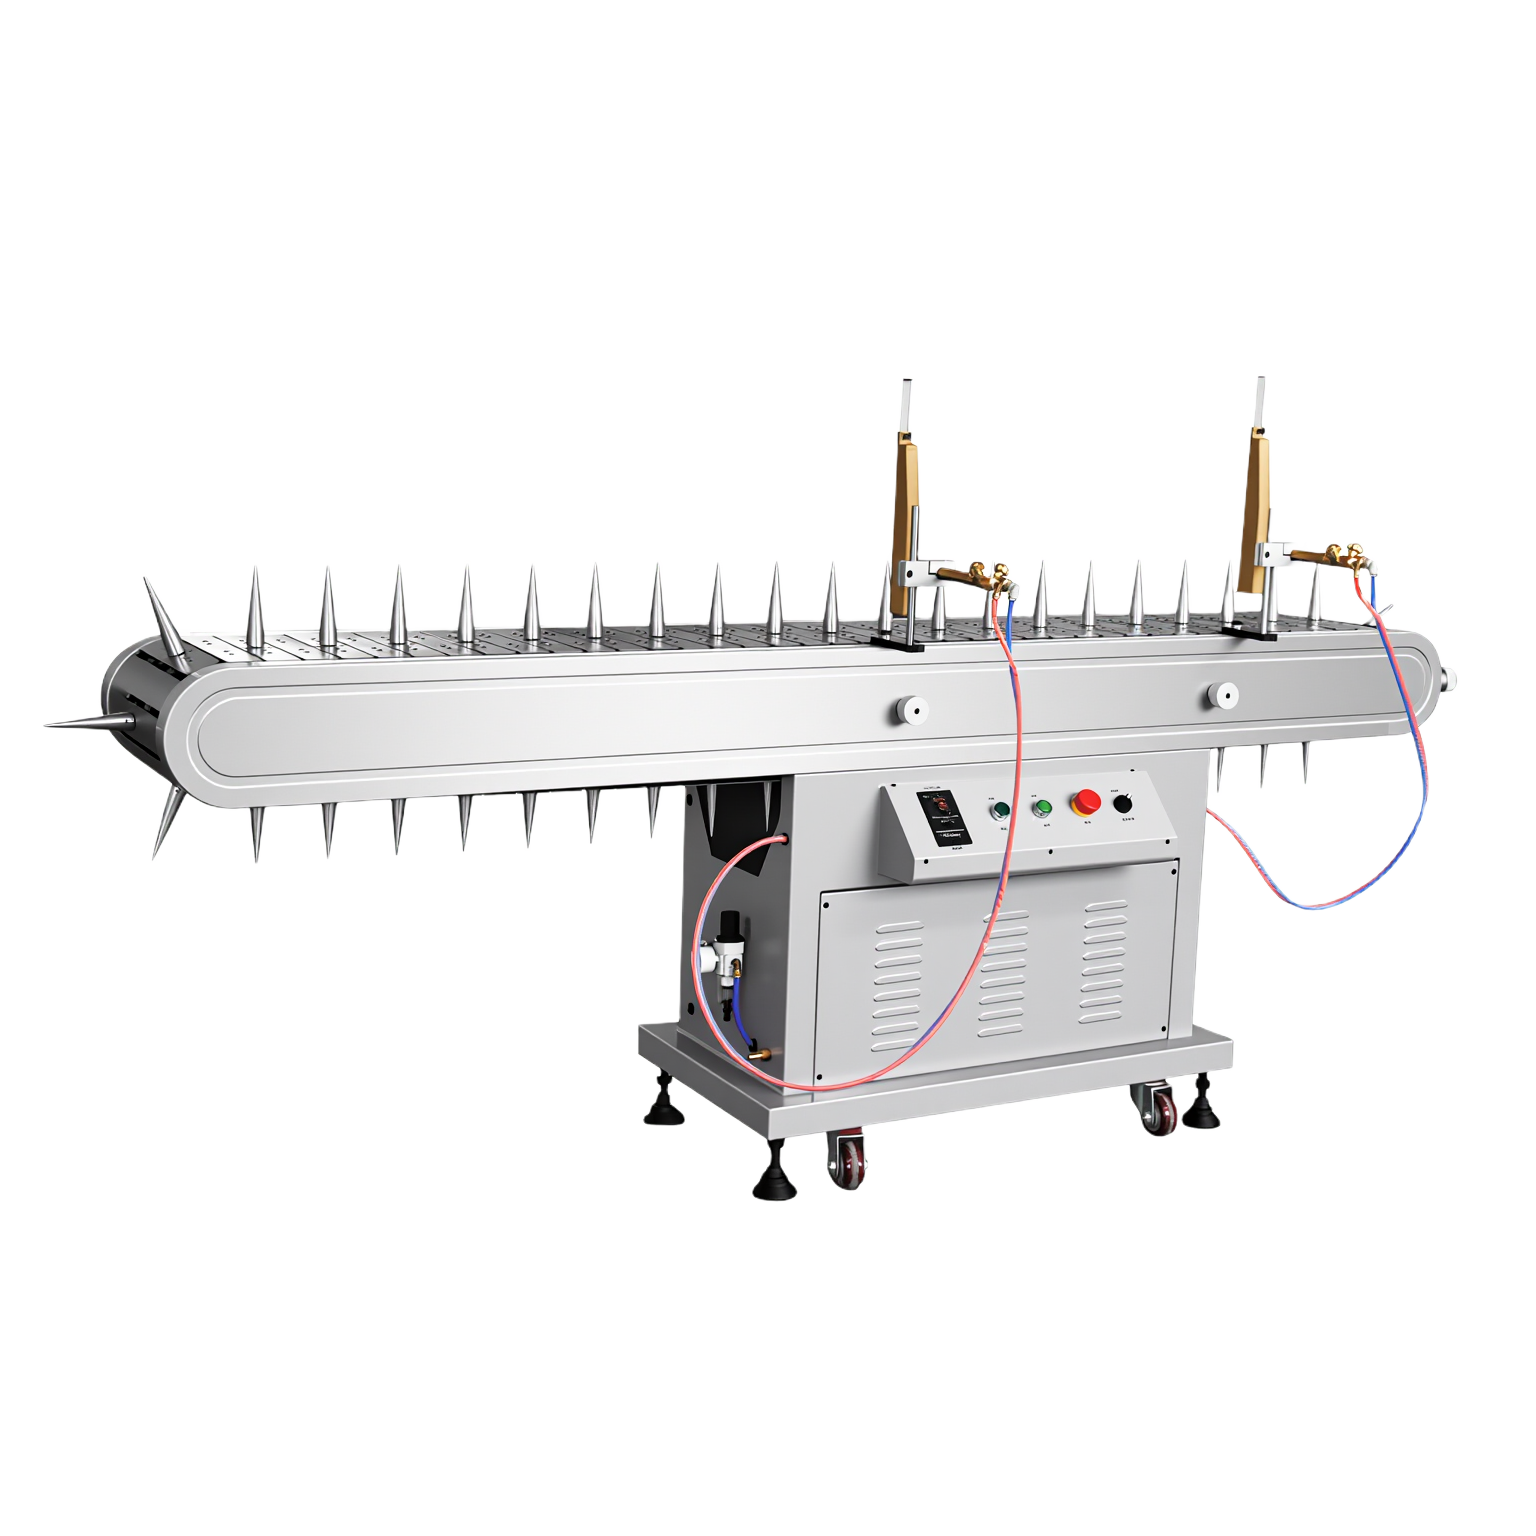
- Tratamiento con llama:Mejora la tensión superficial y la adherencia de la tinta.
Nota: Para envases de plástico muy blandos, se puede omitir el tratamiento con llama para evitar deformaciones. - Tratamiento con plasma:Adecuado para sustratos de alto valor o superficies complejas e irregulares donde se requiere una mayor consistencia de adherencia.
Consejo rápido de prueba
Espolvoree una pequeña cantidad de agua sobre la superficie:
- Si el agua se extiende uniformemente → el tratamiento superficial es suficiente
- Si el agua forma gotas → se necesita tratamiento adicional
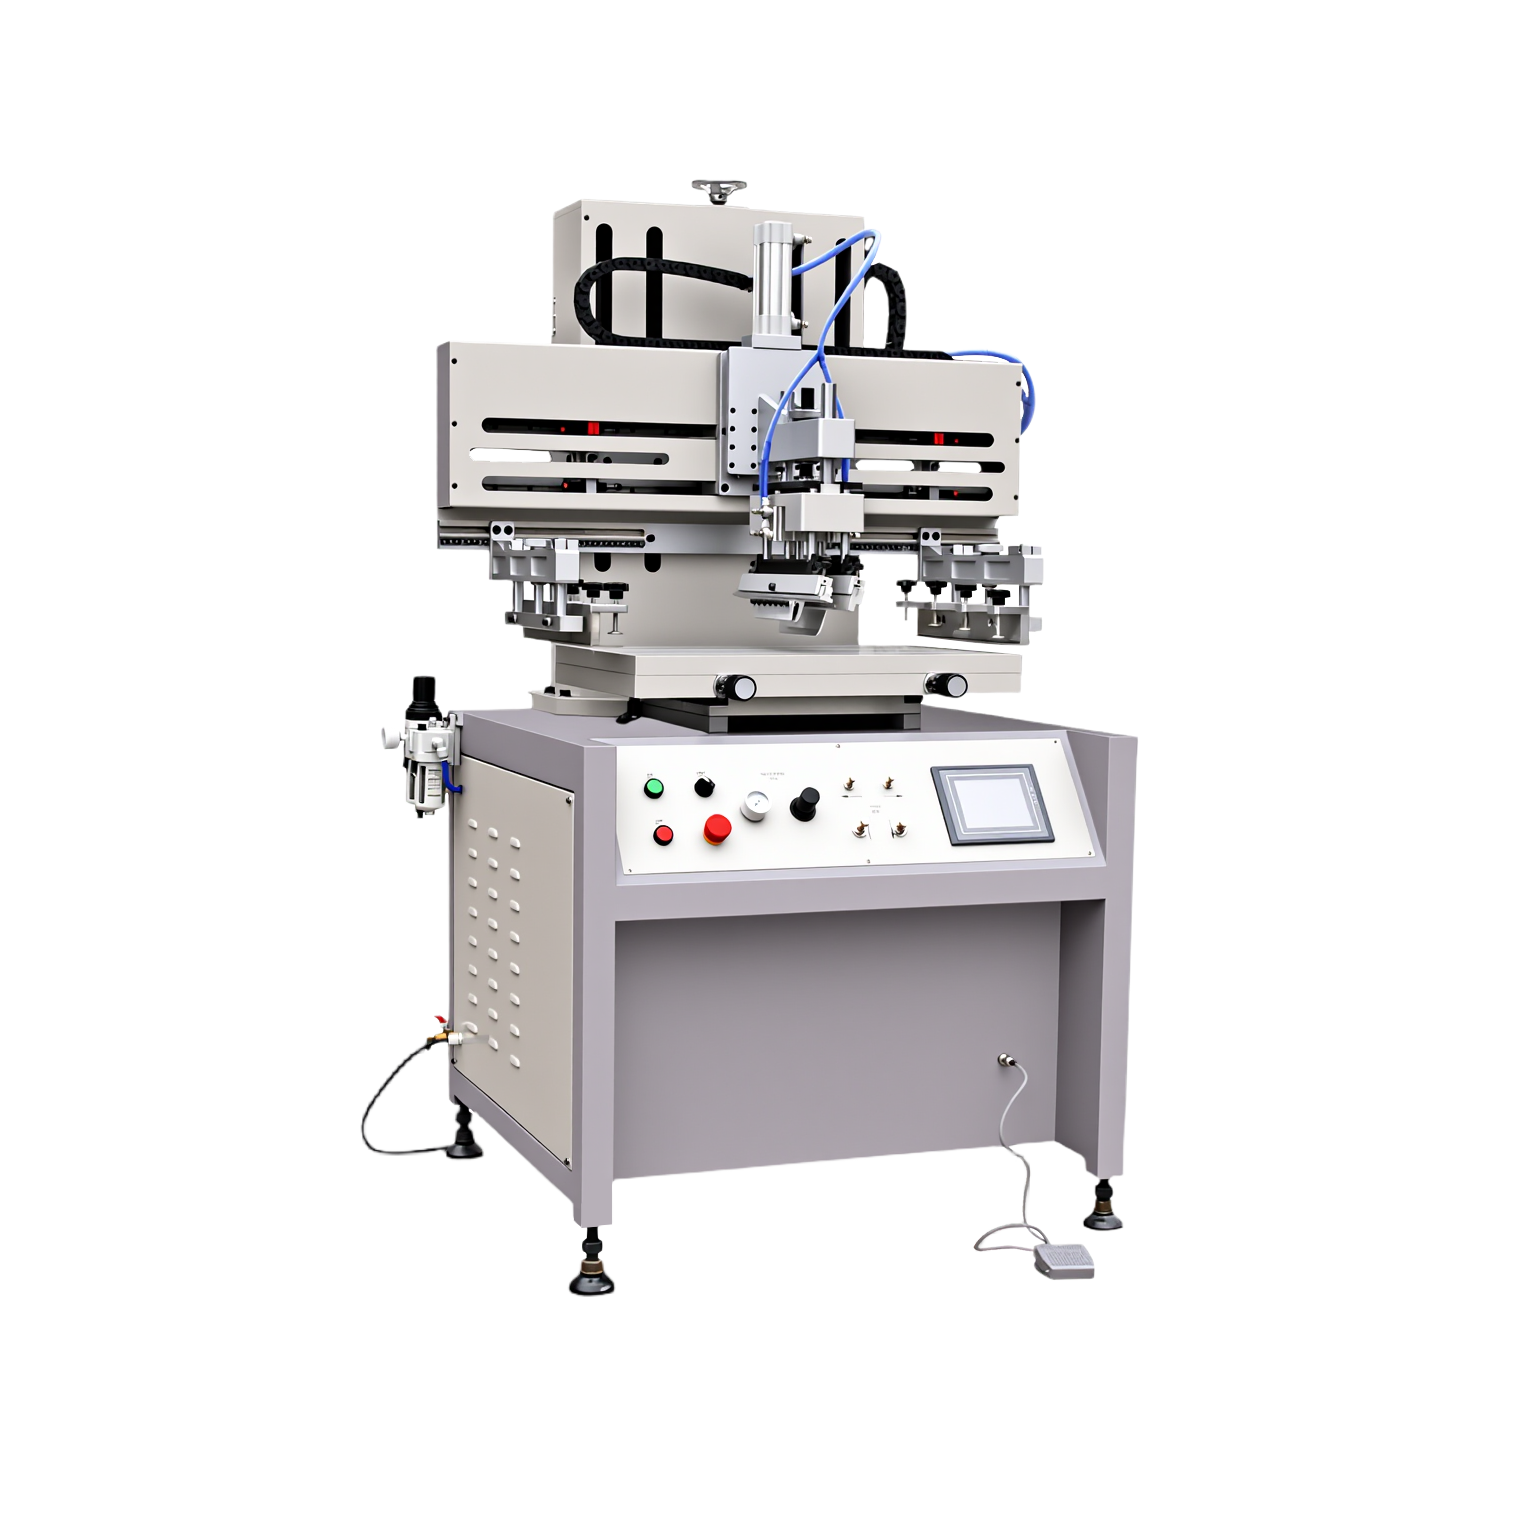
2. Optimizar la presión y el ángulo de la escobilla
La presión y el ángulo de la escobilla afectan directamente la transferencia de tinta y la definición de los bordes.
- La presión excesiva puede causar sangrado de tinta y bordes borrosos
- La presión insuficiente puede resultar en impresiones claras o incompletas
Además, la presión inestable o la velocidad inconsistente de la escobilla pueden provocar:
- Distribución desigual de la tinta
- Variación de color
- Rayas o poros
Una pasada constante y controlada asegura una transferencia de tinta consistente y una calidad de impresión estable.
Configuración recomendada:
- Ángulo de la escobilla: 65°–75° en la mayoría de las condiciones
- Mantenga una presión constante y una velocidad moderada y consistente
3. Mantener una tensión adecuada de la malla
La tensión adecuada de la malla es esencial para un registro preciso y bordes limpios.
La tensión baja o desigual de la malla puede causar:
- Desregistro en la impresión multicolor
- Bordes borrosos
- Grosor de tinta inconsistente
Verifique regularmente la tensión de la malla con un tensiómetro y ajuste según sea necesario para asegurar la estabilidad durante toda la producción.
4. Mantener las pantallas limpias y libres de tinta residual
Las pantallas sucias son una fuente común pero a menudo pasada por alto de defectos.
La tinta residual, el polvo o las partículas secas pueden:
- Bloquear las aberturas de la malla
- Causar rayas, poros o impresiones incompletas
La limpieza e inspección rutinaria de las pantallas ayuda a mantener la estructura abierta de la malla y la transferencia consistente de tinta.
5. Controlar la viscosidad de la tinta y el grosor de la capa de tinta
Las tintas UV pueden secarse rápidamente bajo exposición, lo que hace crítico el control de la viscosidad.
La tinta con viscosidad inadecuada puede resultar en:
- Flujo deficiente
- Cobertura desigual
- Defectos de superficie
Mejores prácticas:
- Use diluyente cuando sea necesario para mantener un flujo adecuado
- Agite la tinta uniformemente antes y durante la producción
- Evite tiempos de inactividad prolongados en la pantalla bajo luz UV
6. Asegurar la estabilidad del soporte
La inestabilidad del soporte puede causar desregistro, especialmente en la impresión multicolor.
Incluso pequeñas vibraciones pueden provocar errores de alineación visibles.
Soluciones recomendadas:
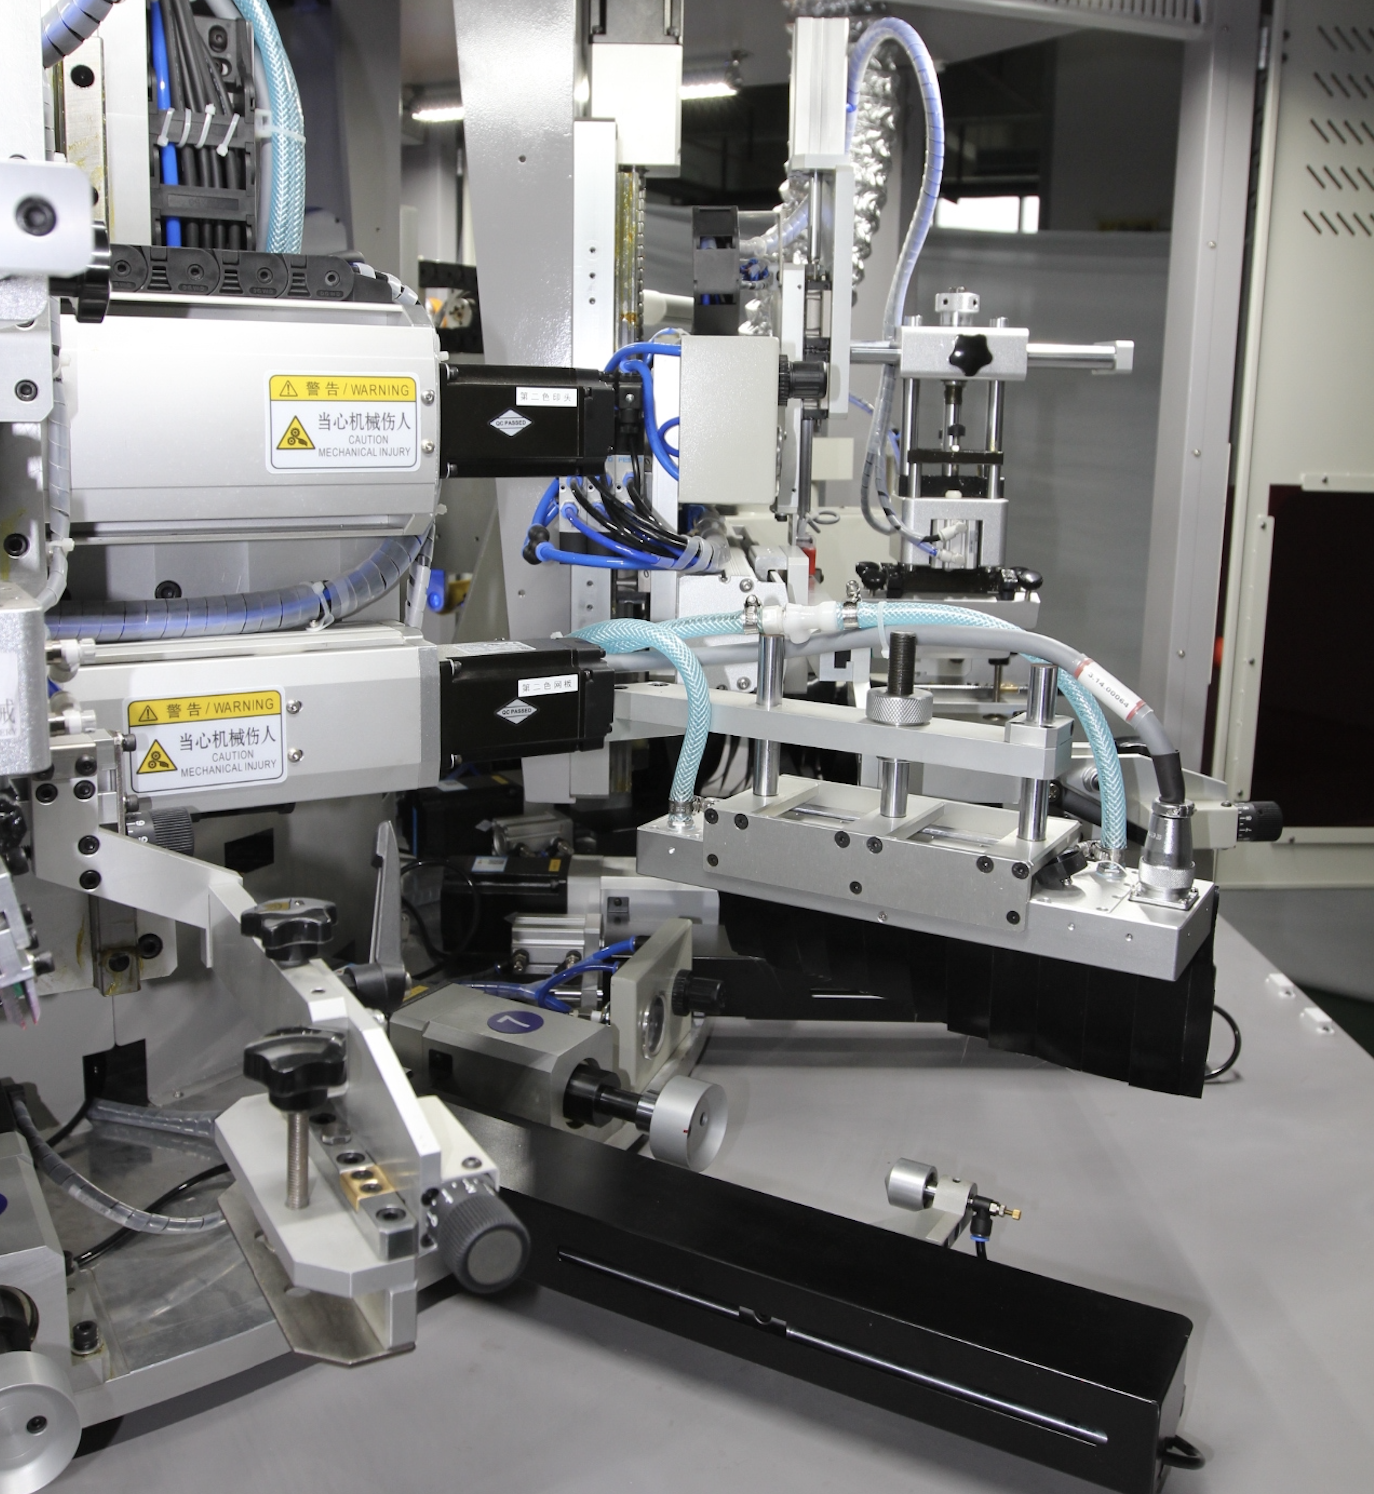
- Use soportes mecanizados por CNC para mayor precisión
- Verifique las abrazaderas, pasadores de posicionamiento y mecanismos de bloqueo antes de la producción
El soporte estable es esencial para una impresión repetible y precisa.
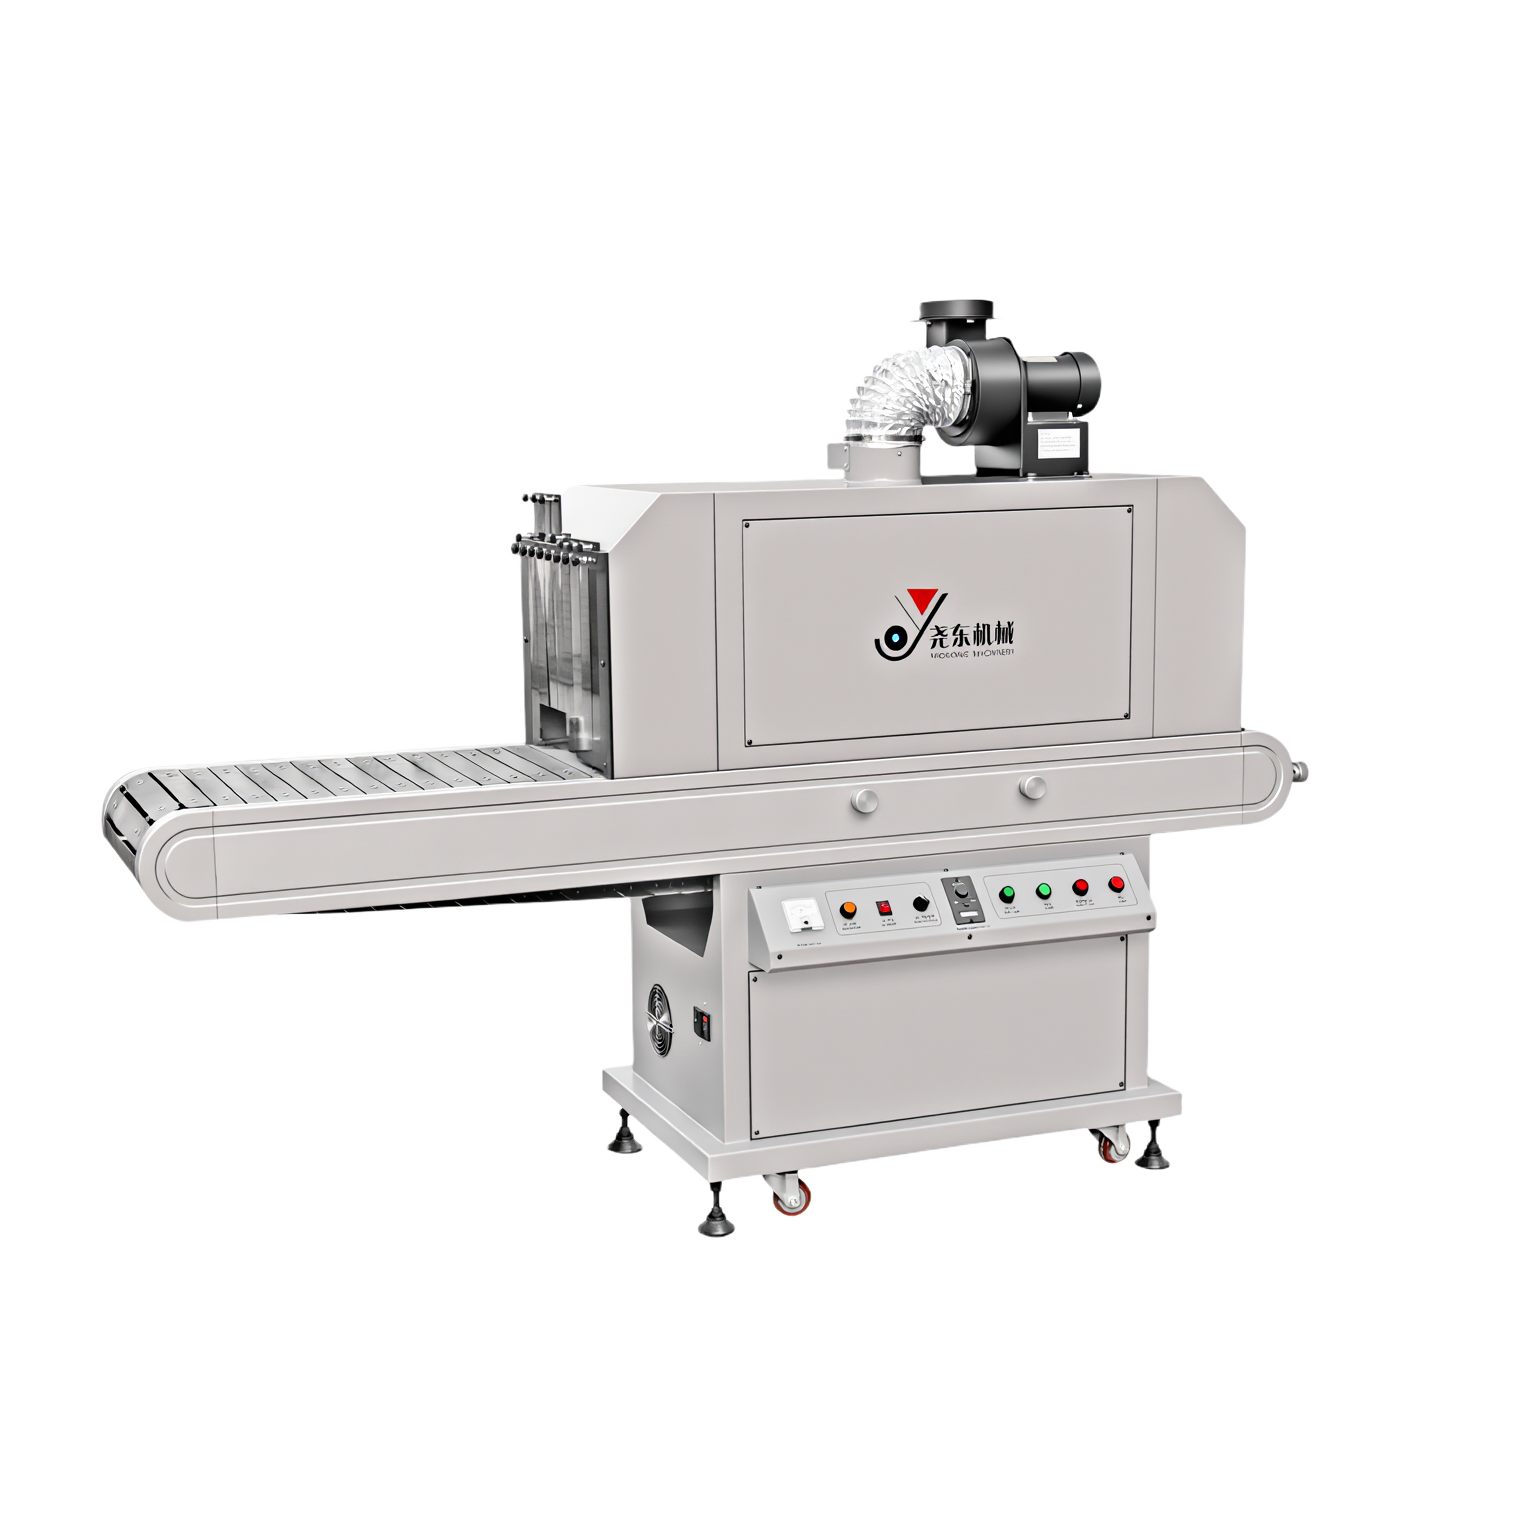
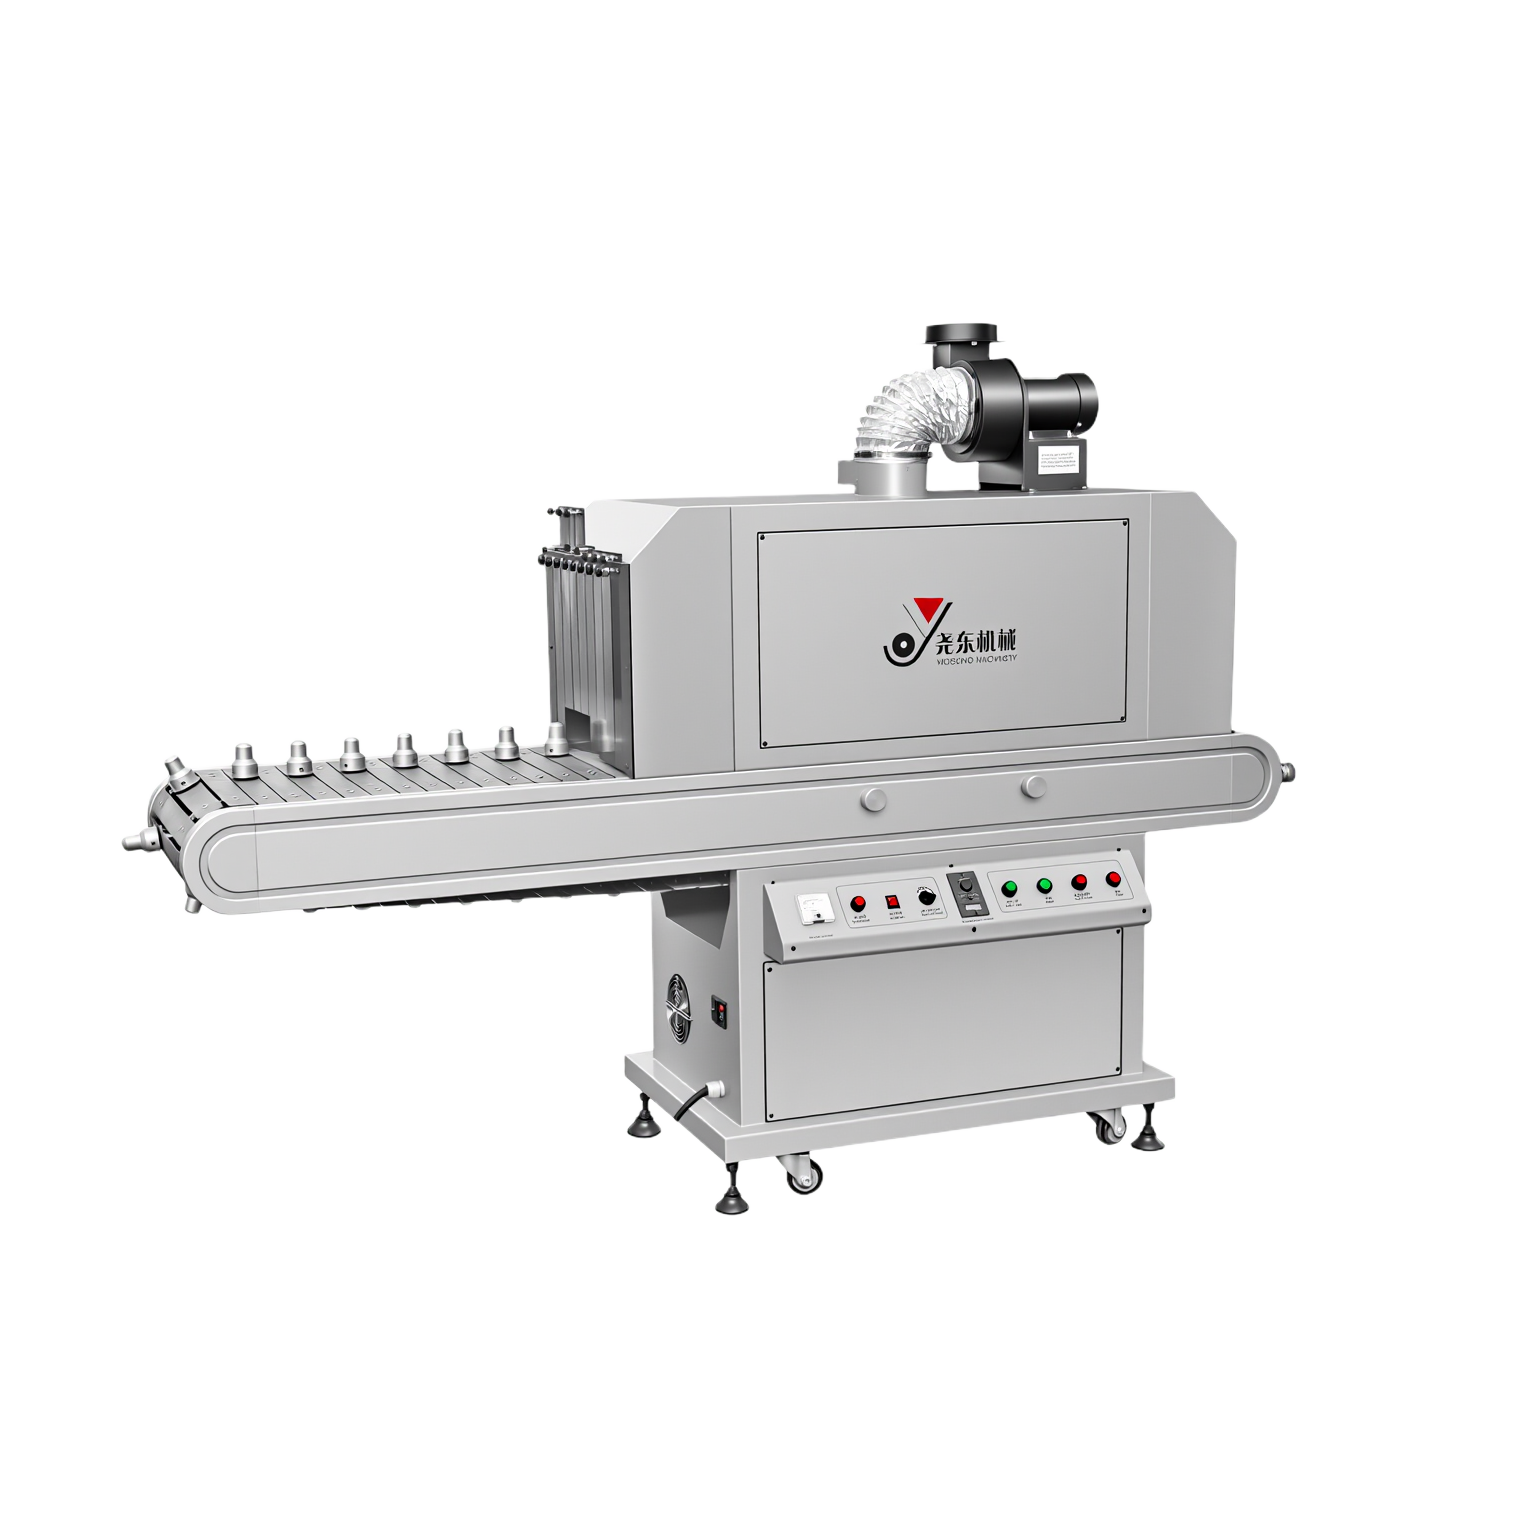
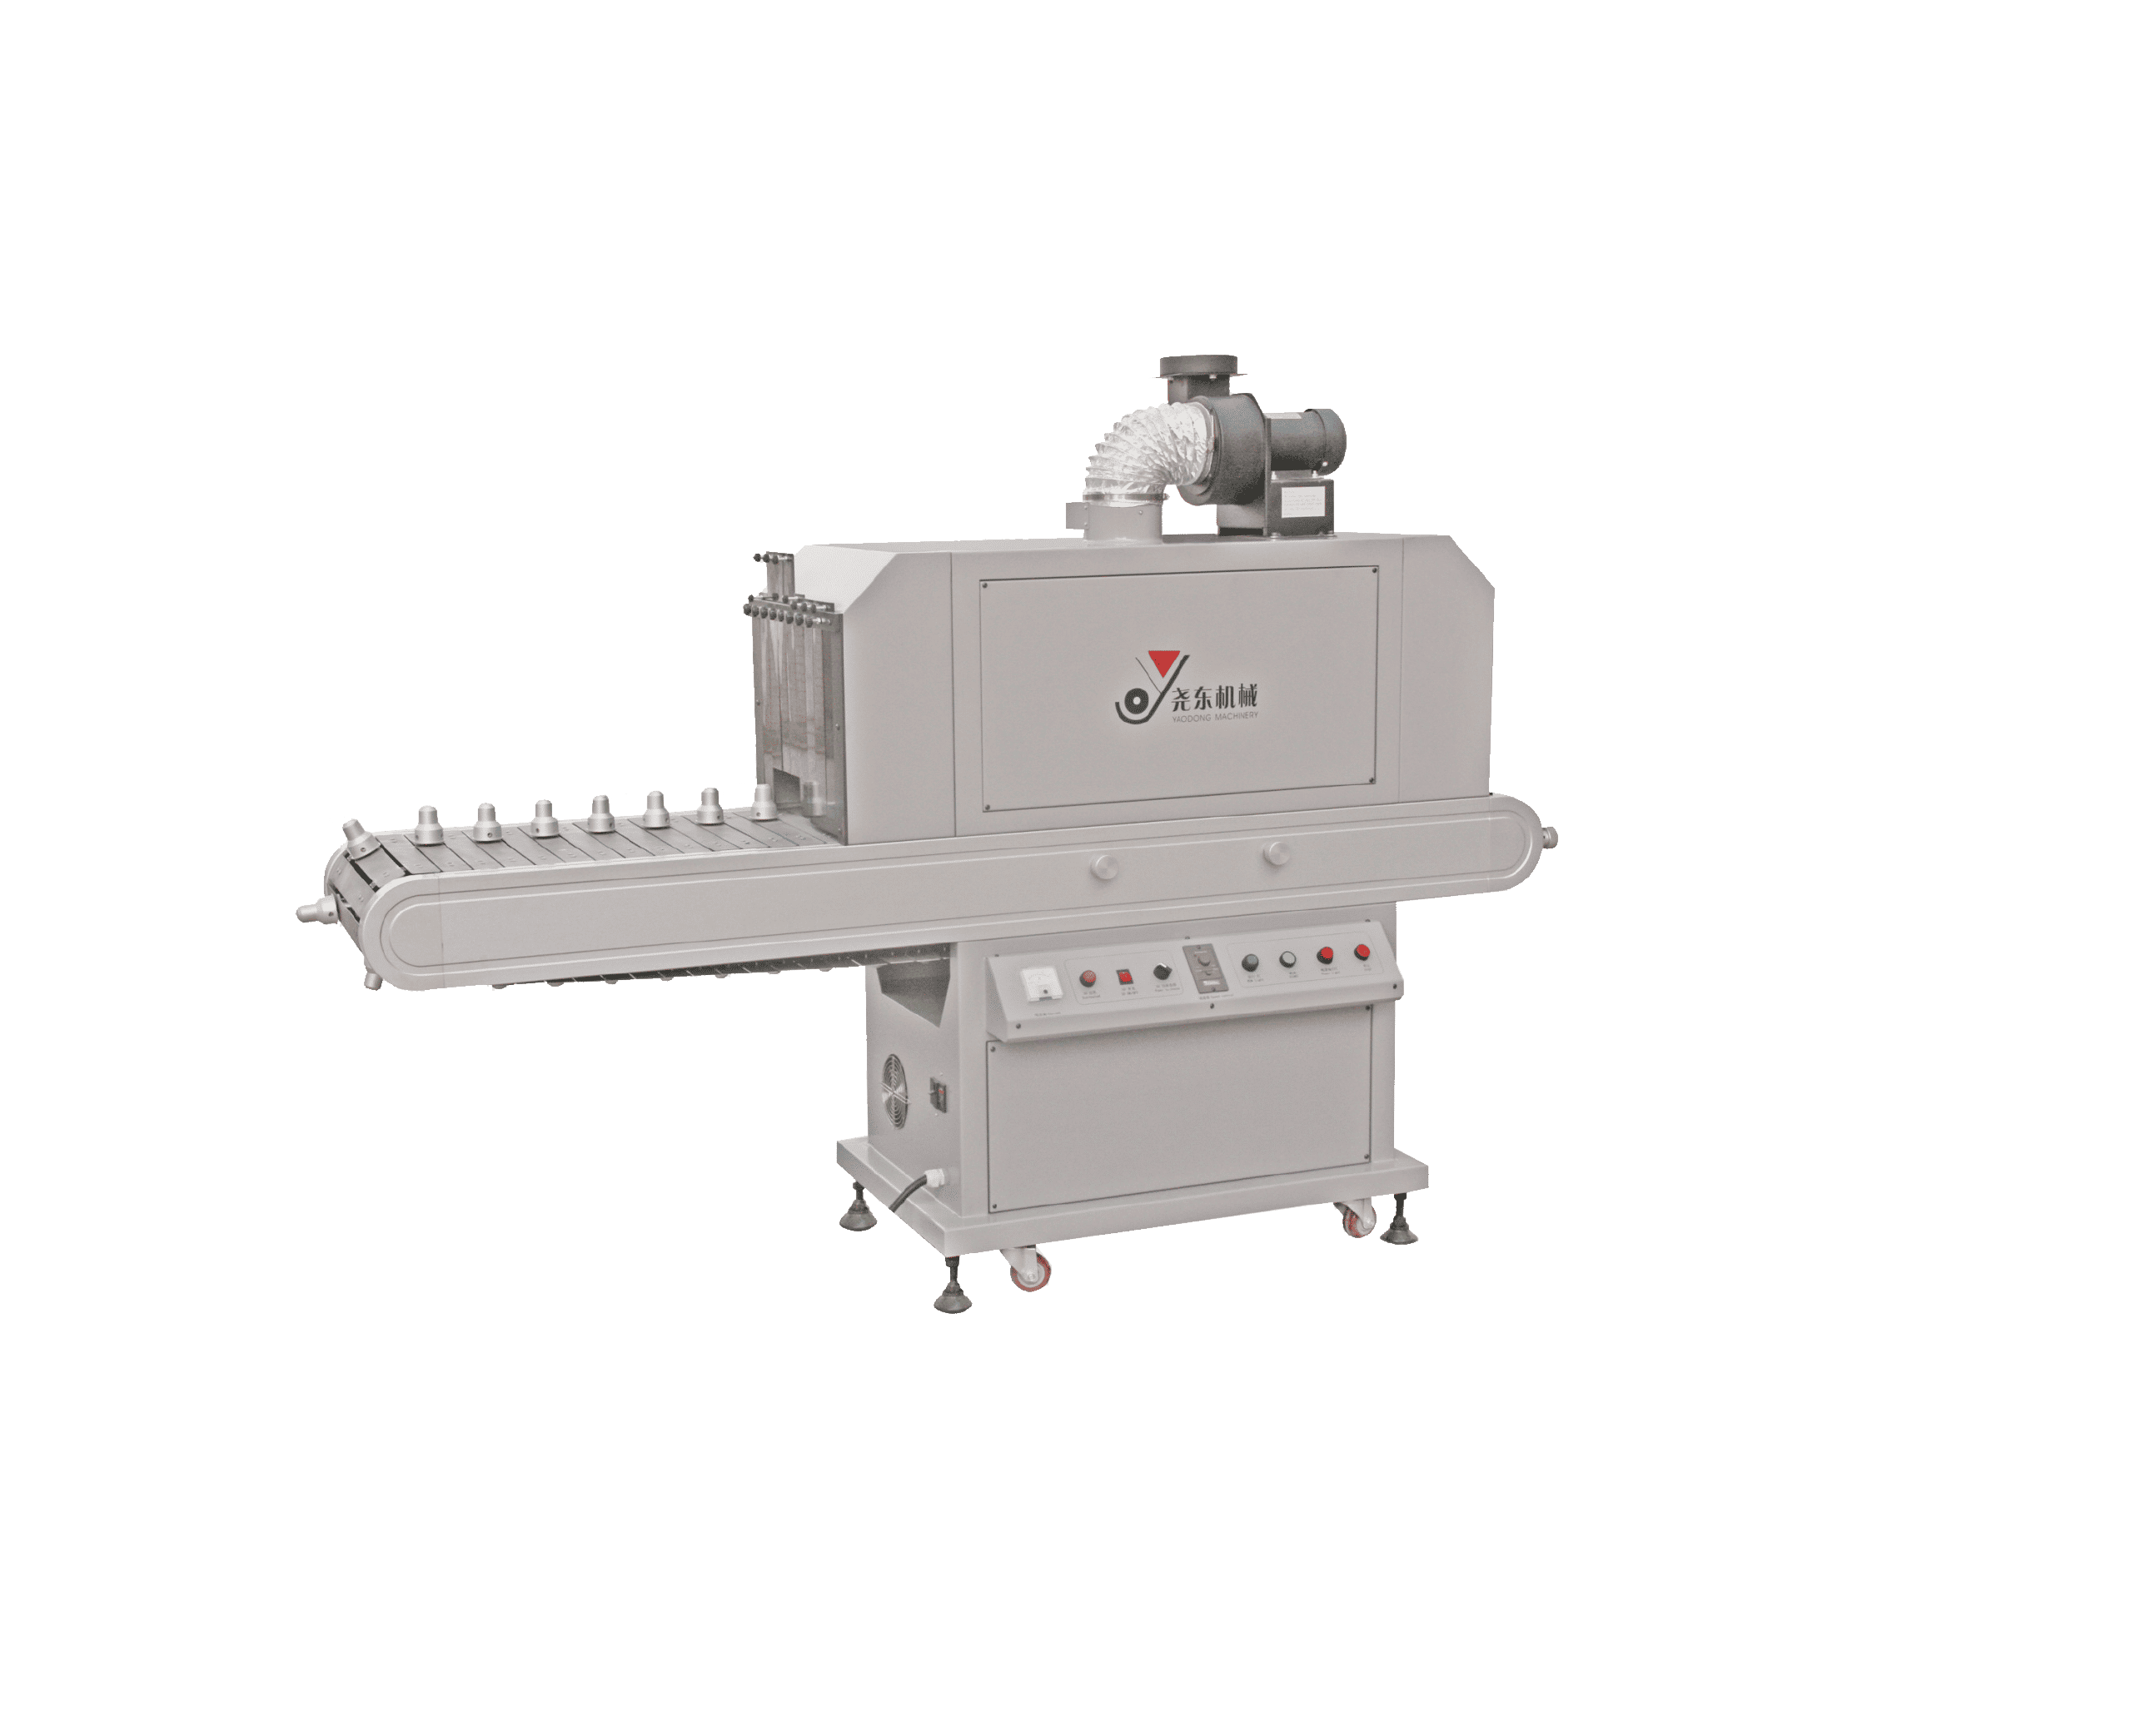
7. Controlar los parámetros de curado
El curado inadecuado es una fuente común de defectos posteriores a la impresión.
- Subcurado → la tinta permanece pegajosa o carece de adherencia
- Sobrecurado → la tinta puede volverse quebradiza o agrietarse
Práctica recomendada:
- Mantenga la distancia de la lámpara a 80–100 mm
- Verifique los parámetros de curado según el tipo de tinta y el material del sustrato
8. Usar inspección por visión después de la impresión
La inspección manual depende en gran medida de la experiencia del operador y puede ser inconsistente.
Los sistemas de inspección por visión automatizada pueden detectar:
- Impresiones borrosas
- Imágenes faltantes
- Contaminación por polvo
- Desviación de color
Los sistemas de visión operan en milisegundos y proporcionan resultados objetivos y repetibles.
Las fábricas que adoptan la inspección automatizada a menudo reducen las tasas de defectos en un 30–80%.
9. Construir un sistema de capacitación y procedimientos operativos estándar (POE)
El nivel de habilidad del operador tiene un impacto directo en la tasa de defectos.
Un sistema bien definido debe incluir:
- Procedimientos operativos estándar
- Directrices de solución de problemas
- Registros de parámetros y registros de ajustes
La capacitación y documentación consistentes mejoran significativamente la estabilidad y repetibilidad de la producción.
Reducir los defectos en la serigrafía no se logra mediante un solo ajuste. Requiere un proceso de optimización sistemático que cubra el tratamiento previo a la impresión, los parámetros de impresión, la precisión del soporte, el control del curado y los métodos de inspección.
Liu Xiao
Yaodong Machinery
Conclusión
Al combinar un rendimiento estable de la máquina, un control de proceso adecuado e inspección automatizada, los fabricantes pueden lograr tasas de defectos más bajas, mayor rendimiento y una producción más confiable, incluso en condiciones exigentes.
Preguntas frecuentes (FAQ)
P: ¿Cuál es la causa más común de defectos en la serigrafía?
A:La mayoría de los defectos de impresión son causados por la inestabilidad del proceso más que por un solo factor. Las causas raíz comunes incluyen tratamiento superficial insuficiente, presión inconsistente de la escobilla, tensión inadecuada de la malla, soportes inestables, viscosidad incorrecta de la tinta y parámetros de curado inadecuados. La reducción de defectos requiere un control sistemático en todo el proceso de impresión.
P: ¿Una mayor tensión de la malla siempre mejora la calidad de impresión?
A:La tensión estable y adecuada de la malla mejora la precisión del registro y la nitidez de los bordes. Sin embargo, una tensión excesivamente alta puede exceder los límites de la malla o del marco y provocar daños prematuros en la pantalla. La tensión de la malla debe mantenerse siempre dentro del rango recomendado y verificarse regularmente durante la producción.
P: ¿Con qué frecuencia se deben limpiar las pantallas durante la producción?
A:Las pantallas deben limpiarse siempre que la máquina se detenga, incluso durante pausas cortas. La tinta UV puede comenzar a secarse en la malla una vez que se detiene la impresión, lo que puede bloquear las aberturas de la malla y causar defectos cuando se reanuda la producción.
Además, las pantallas deben limpiarse inmediatamente cuando se observen cambios en la calidad de impresión, como rayas, poros, cobertura desigual de tinta o impresiones incompletas. Estos problemas a menudo indican acumulación de tinta, bloqueo parcial de la malla o contaminación superficial.
La limpieza preventiva regular, tanto durante los períodos de inactividad como ante el primer signo de desviación de calidad, es esencial para mantener una transferencia de tinta estable y una calidad de impresión constante durante toda la producción.
P: ¿Cómo afecta la estabilidad del soporte a la tasa de defectos en la impresión multicolor?
A:La estabilidad del soporte afecta directamente la precisión del registro. Incluso pequeñas vibraciones o cambios de posición pueden causar desalineaciones visibles en la impresión multicolor. El uso de soportes mecanizados por CNC y la revisión periódica de las abrazaderas y los pasadores de posicionamiento ayudan a mantener un posicionamiento consistente durante toda la producción.